


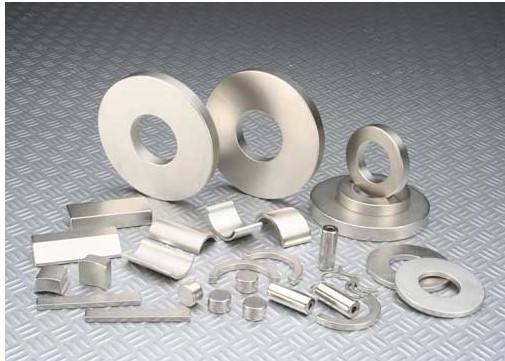
Según los diferentes requisitos de rendimiento, como la intensidad de inducción magnética residual, la fuerza coercitiva y el producto máximo de energía magnética, se utilizó NdFeB está representado por diferentes marcas. La coercitividad aumentó gradualmente de N a AH. En cada serie, se usan diferentes números para distinguir el producto de energía magnética, como la serie N que tiene N30, N35, N38, N42, N45, N50, N52, etc. Cuanto mayor sea el número , mayor será el producto de energía magnética .
De acuerdo con la diferencia de clima, material y fórmula, también usamos "-1" y "-2" para distinguir marcas como N35-1, N35-2, etc.
P roducto con un rendimiento especial requiere la descripción del personaje al final de la marca .
De lo anterior se desprende que la marca, fórmula, arte y significado varían con el alfabeto y el número ingleses . Fabricamos diferentes pedidos y procesos de acuerdo a los pedidos de los clientes, a fin de satisfacer las necesidades de nuestros clientes.
Por lo tanto, debemos prestar atención al trabajo de "anti confusión" en la operación de mezcla y fundición, no confundas la marca. Calcule el peso de los ingredientes de acuerdo con la hoja de fórmulas y coloque el tiempo de inicio de sesión correcto. El operador de fundición debe recuperar el registro de datos original y la hoja de seguimiento de fundición con precisión de acuerdo con la marca. Cuando el husillo se almacena, los letreros y las hojas de seguimiento de cada eje del horno deben enviarse al almacén de manera precisa y oportuna para su verificación. Al mismo tiempo, el taller debe inspeccionar y supervisar la situación anterior en cualquier momento. Por fin, debemos revisar el huso cuidadosamente, luego completar el certificado y ponerlo en el balde después de verificarlo correctamente. Cuando se libera el material, es necesario verificar si el letrero fuera del barril cumple con el certificado en el barril . La liberación no puede continuar si no cumple con los requisitos .
Está prohibido mezclar diferentes grados de materias primas, fluido de aleación en el crisol y husillo después de la fundición. Con el fin de evitar errores, el personal que es responsable de las materias primas y los ingredientes debe prestar atención a la revisión y verificación en los ingredientes, especificaciones, contenidos o materiales numerados en el tiempo.
Durante el proceso de fresado, el husillo debe mantenerse en línea con la "lista de seguimiento de fundición" cuando el husillo está roto . Si se encuentra que el eje es anormal, la retroalimentación debe enviarse al taller de fusión. Todo el equipo de procesamiento debe identificarse con un nombre de marca. Todos los productos " por procesar" y "procesados" deben tener nombres comerciales. El cubo para el equipo de procesamiento y los materiales de almacenamiento deben estar limpios para evitar mezclar otros grados de polvo.
Durante el proceso de moldeo, el polvo utilizado debe verificarse cuidadosamente antes y después de la formación del polvo. Se dice que cada lote de polvo en la caja de polvo debe limpiarse para evitar la mezcla de polvo de diferentes lotes. Los productos formados deben estar claramente identificados antes de que puedan circular. En el proceso de pelar el aceite y enviar materiales al horno, verifique cuidadosamente de acuerdo con la entrada del horno y la hoja de identificación del producto. Después de la sinterización, los productos sinterizados deben identificarse de acuerdo con la lista de hornos claramente para no confundir el producto .
Si los conceptos vagos y el descuido dan como resultado la confusión de las marcas, el rendimiento de los productos después de la sinterización no puede cumplir con los requisitos del cliente, lo que causará grandes pérdidas a la empresa. Entonces el personal debe poner el trabajo de "anti confusión " en una posición muy importante.